
在智能制造不断向纵深发展的当下,传统线边物料仓低效、易错的管理痛点已成为束缚企业生产效率提升的核心瓶颈。本文围绕基于无线亮灯拣选技术的数字仓储管理系统在企业线边物料仓中的实际应用展开探讨,深入剖析其技术原理、实施路径,并通过真实应用案例展现其在提升拣货效率、降低物料损耗、打通账单链路等方面的显著成效,为企业推进仓储数字化转型、打造精益化生产体系提供可靠的参考依据。
线边物料仓作为连接主仓库与生产作业单元的关键枢纽,承担着物料暂存、齐套配送、在制品周转等多重职能,是制造企业生产体系中不可或缺的一环。但在传统管理模式下,线边物料仓长期存在诸多结构性痛点,始终无法与现代化生产节奏相匹配,严重制约企业整体运营效率。
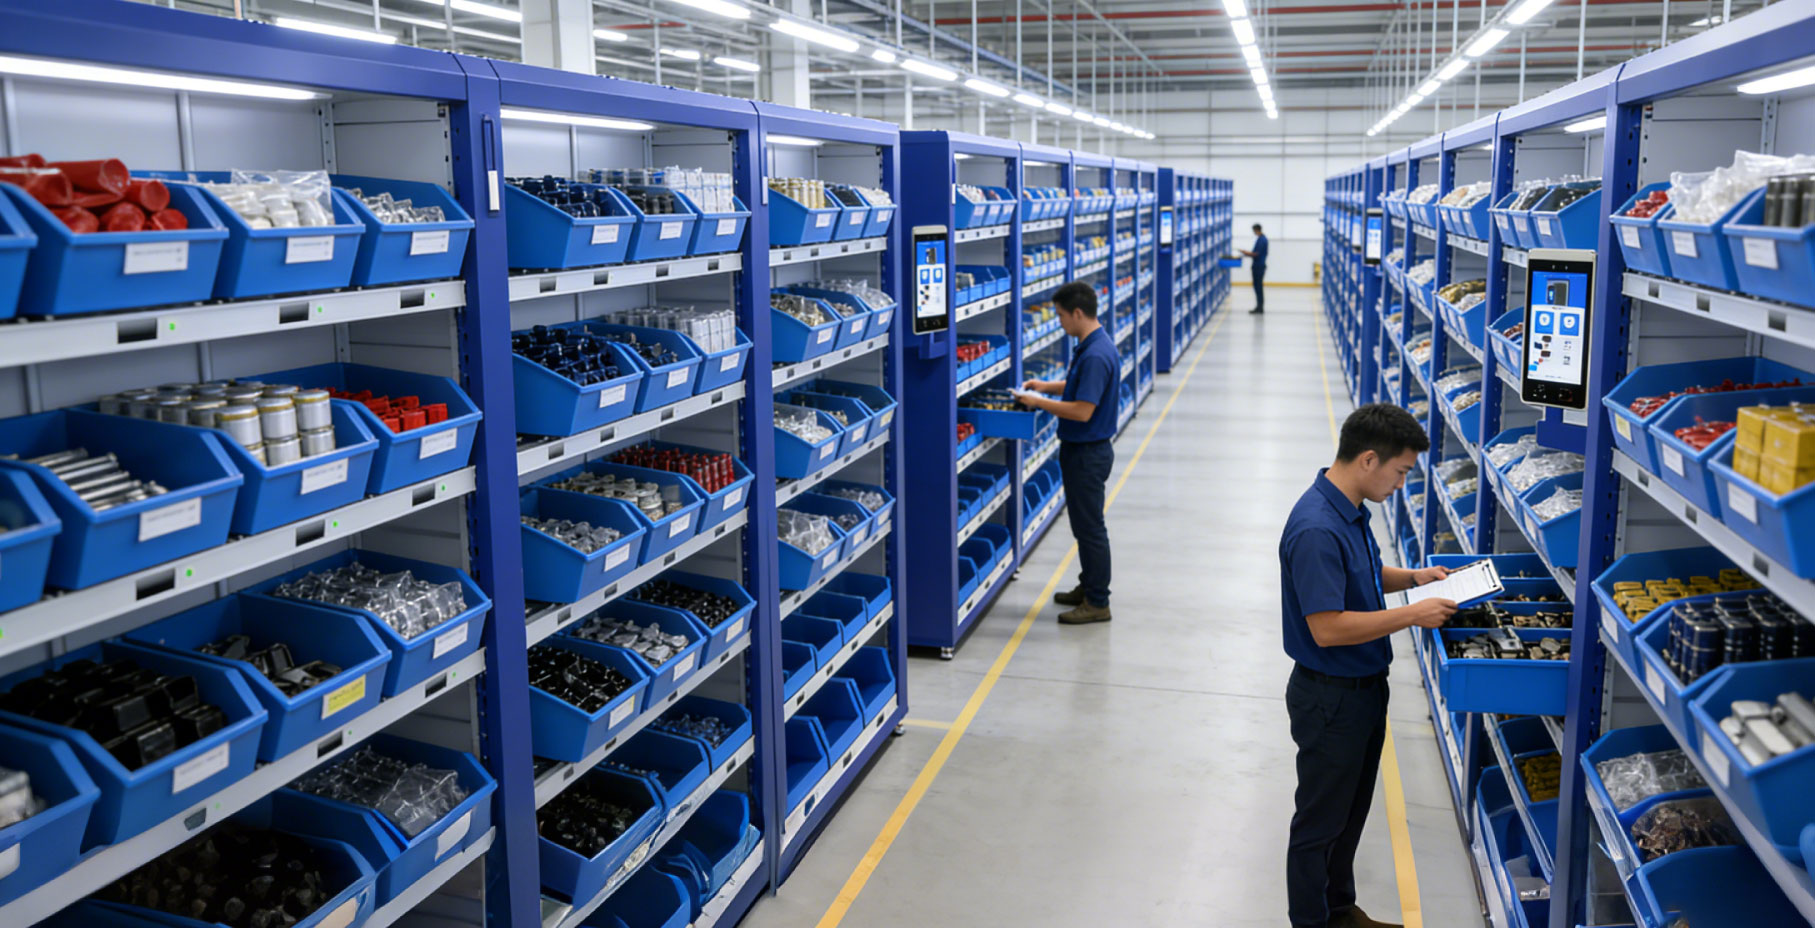
传统线边物料仓普遍依赖人工作业,拣货人员需要凭借经验对照纸质单据或手动终端,逐一核对物料名称、批次、规格,再在密集排列的货架间反复寻找。统计显示,传统模式下拣货人员近六成作业时间消耗在寻货与核对动作上,单张齐套拣货单平均耗时显著偏高。在排产频繁调整的生产场景中,这种低效的物料响应模式往往导致生产换线滞后,频繁出现生产线待料停机的情况,直接打乱整体生产计划,降低OEE指标。
人工拣货与盘点模式下,账实不符是线边物料仓最突出的顽疾。拣货人员极易因疏忽出现错拣、多拣、漏拣等问题,不同班次之间信息传递不畅,也会造成物料账目记录偏差。长期累积下来,线边仓实物库存与系统账面库存的差额不断增大,既无法为生产计划提供精准的物料依据,也导致在制品成本核算出现严重偏差,管理层难以掌握真实的物料消耗情况,成本管控失去抓手,资金占用居高不下。
传统线边仓的作业数据多采用人工记录、事后录入的方式,数据更新存在严重滞后性,且准确性难以保证。企业无法实时掌握各类物料的周转率、齐套率、消耗趋势等核心指标,生产排程调整、物料补货等决策只能依赖经验判断,缺乏量化数据作为支撑。这种粗放式的管理模式,不仅增加了生产计划的盲目性,也让企业难以实现对生产资源的优化配置,制约整体运营效率的提升。
针对线边物料仓的特有场景与痛点,基于无线亮灯拣选技术的数字仓储管理系统针对性地搭建起可视化、精准化、自动化的管理架构。系统融合了无线通信技术、光电传感技术、物联网架构,通过软硬件协同运作,重构线边仓的作业流程与数据体系,从根本上解决传统管理模式的弊端,实现物料全生命周期的可管可控。
无线亮灯拣选技术是整个系统的核心动作载体,采用轻量化设计理念,无需在仓库内布设复杂线缆,极大降低了部署难度。其核心组件包括无线智能标签、电子控制单元与网关。当系统接收到拣货任务后,对应货位上的无线智能标签会自动亮起,以直观的灯光指示明确物料存放位置,并同步显示拣货数量、批次等关键信息。
拣货人员只需按照灯光指引完成取货动作,按下确认键或扫描标签,系统便会通过无线通信模块自动上传操作数据。这种“免寻址、免反复核对”的作业模式,将传统人工拣货的无效动作降到最低,从根源上减少人为失误,保障拣货效率与准确率。
数字仓储管理系统是整个方案的核心大脑,承担着任务调度、数据存储、智能分析等核心功能。系统与企业MES、ERP等核心业务系统无缝对接,实现生产计划、领料需求、库存数据、运输需求的全链路数据互通,自动生成精准的拣货指令并推送至对应仓区,实现业务流转自动化。
同时,系统对物料出入库、拣货、盘点等全流程的数据进行实时采集,构建可视化的物料管理看板,以图形化、数字化的形式呈现线边仓的整体运营状态。管理者可随时查看作业进度、库存水平、人员效率等关键指标,为生产调度与物料优化提供精准数据支撑。
目前,无线亮灯拣选技术已在不同细分制造领域的线边仓得到广泛落地,覆盖物料齐套配送、工单精准发料、退料回收管理等多个核心业务场景,有效解决线边仓作业中的各类痛点,展现出极强的场景适应性。
在离散制造的装配车间,物料齐套性直接影响装配进度与产品质量。系统接收到生产排程后,会提前筛选出该批次生产所需的全部物料清单,并基于物料体积、重量、领用频率,通过算法规划最优拣货路径,将任务精准分配至各个拣货人员。拣货人员按照灯光指引依次完成取货,系统自动校验物料型号与数量,确保齐套率。这种精准配送模式,让装配线待料时间减少约60%,大大提升生产节拍的稳定性。
在按单生产的模式下,不同工单、不同产品对物料的规格、批次要求各不相同。传统模式下,发料人员需要反复查阅工单,极易出现错发、漏发问题。应用系统之后,工单信息自动同步至仓储系统,对应货位的亮灯提示会明确标注所需的特殊要求,拣货过程更加精准。物料出库后,系统自动扣减线边库存,并同步记录消耗信息,为后续成本核算提供实时依据,从根源上杜绝错发问题。
生产过程中难免会产生余料、退料,传统管理模式下,退料信息往往无法及时同步,物料可能被随意放置,导致浪费与账目混乱。接入系统后,退料流程实现数字化重构,退料人员可通过现场终端直接发起退料申请,系统自动匹配对应货位并亮灯提示。回收入库的物料会自动更新系统账目,实现库存数据实时同步,减少物料积压与浪费,提升资源利用率。
无线亮灯拣选数字仓储系统在企业线边仓的实际应用中,从效率、成本、管理、赋能四个维度展现出显著的价值,切实解决传统线边仓的核心痛点,为制造企业带来实实在在的效益提升,推动生产体系向精益化、数字化方向升级。
亮灯指引的模式大幅缩短了物料寻找与核对的时间,拣货效率得到有效提升,生产响应速度明显加快,线边缺料问题大幅减少。同时,系统自动校验与实时数据录入机制,让拣货准确率提升至近乎完美的水平,从源头减少物料错发、漏发问题,大幅降低因物料问题导致的生产停滞与产品返工率,保障生产的稳定性。
系统实现了物料出入库的实时数据更新,彻底解决了长期存在的账实不符问题,库存数据与实物高度一致。精准的库存数据让生产计划的制定更加科学,物料补货更具针对性,有效降低了线边物料的库存积压;实时的消耗数据采集,也让在制品成本核算更加精准,为财务成本管控提供可靠依据,让成本管理从粗放走向精细。
系统构建的可视化管理看板,让管理者可实时掌握线边仓的库存水平、物料消耗趋势、作业效率等核心数据,实现管理过程的透明化、可视化。通过对历史数据的分析,企业可不断优化货位布局、调整物料储备结构,让线边物料管理更加科学合理,为管理层的生产调度、物资采购等决策提供精准的数据支撑,提升决策的科学性。
无线亮灯拣选系统作为数字仓储体系的关键单元,能够与其他数字化系统深度融合,打通生产线上下游的数据链路,实现生产、仓储、物流的全链路数字化闭环。线边物料仓不再只是物料暂存的场所,更成为连接生产与供应链的智能节点,推动企业内部物流与信息流的高度统一,为企业打造智能制造体系筑牢底层基础,赋能整体数字化转型进程。
基于无线亮灯拣选技术的数字仓储管理系统,精准契合了企业线边物料仓高效化、精准化、数字化的管理需求,在拣货效率、库存准确性、管理精细化等方面都带来了显著的提升,是制造企业提升生产物流效率、降低成本、夯实数字化基础的重要抓手。
随着物联网、人工智能技术的不断发展,无线亮灯拣选技术也将持续迭代升级,未来有望与智能调度算法、数字孪生等技术深度融合,进一步提升系统的智能化水平,实现更精准的物料预判与资源调配。对于广大制造企业而言,推进线边物料仓的数字化改造,导入无线亮灯拣选与数字仓储管理系统,不仅是解决当下生产痛点的有效手段,更是企业走向智能制造、提升核心竞争力的关键举措,将为企业的长期发展注入持久动力。
